[点晴模切ERP]超薄铜箔/铝箔涂布时容易断带,有什么好的解决办法?
当前位置:点晴教程→模切知识交流
→『 模切技术学堂 』
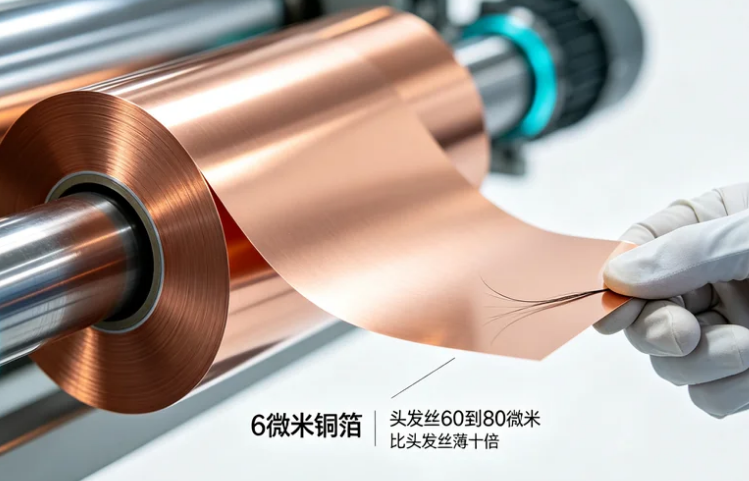
铜箔薄到6微米,什么概念? 一根头发丝大概60到80微米。 你手上这条箔,比头发丝还薄十倍。
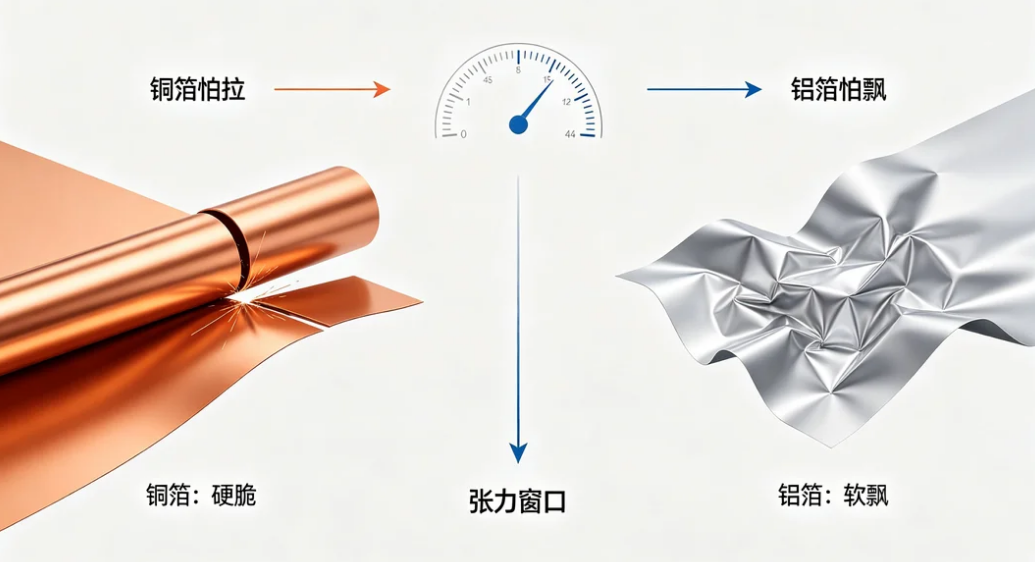
它从放卷轴出来,穿过十几根导辊,经过涂布头、烘箱、收卷轴,中间任何一个环节把张力窗口吃掉一点,它就是一声闷响,断了。 但断带这事儿,真不是谁手不稳。 是放卷、张力、纠偏、收卷这几个环节的参数窗口,被一点点吃干净了。 一、薄箔为什么比厚箔难处理?铜箔和铝箔在涂布中的行为差异,根源在力学性能上。 6μm电解铜箔的抗拉强度通常在300MPa到500MPa之间,延伸率在4%到10%不等,具体取决于牌号和工艺条件。 同一厚度下,不同厂家的铜箔延伸率差异可能达到一倍以上,这是因为下游厂家的切刀工艺和测试条件与上游厂家不一致,测试结果会明显缩水。 铝箔的情况更特殊。 1系铝箔如1060-O态的抗拉强度只有60到110MPa,比铜箔低得多,但延伸率可以到15%到18%,塑性更好。 铝箔更软,意味着它对张力波动更宽容一些,但更容易起皱。 铜箔更硬更脆,张力一冲就断。 这两种材料的差异决定了:同一个张力设定值,放在铜箔上可能刚好,放到铝箔上就偏大。 铝箔的放卷张力应该取下限。 反过来,铝箔的纠偏响应需要更灵敏,因为软材料走带更容易飘。 二、操作工记住一句话:铜箔怕拉,铝箔怕飘。
1.放卷稳放卷是断带的第一个窗口。 箔卷从满卷放到空卷,卷径在变,但张力不能跟着变。 放卷张力通常用磁粉制动器或伺服电机控制,采用开环方式,设定一个扭矩值,靠锥度补偿来维持张力恒定。 问题是:卷径每减少一半,同样的制动扭矩下,实际张力会翻一倍。 不在PLC里做卷径补偿,放卷末端张力会飙到失控。 铜箔放卷张力的起步参考值,铝箔取下限。 这个范围很宽,因为具体取值取决于箔材宽度。 窄幅500mm和宽幅1300mm的张力设定完全不是一回事。 口诀落地动作: 换料后先空跑,手摸放卷段箔面,感觉有没有局部绷紧或松塌。 有绷紧感,降扭矩;有松塌感,升扭矩。 这个手感判断比看仪表快。
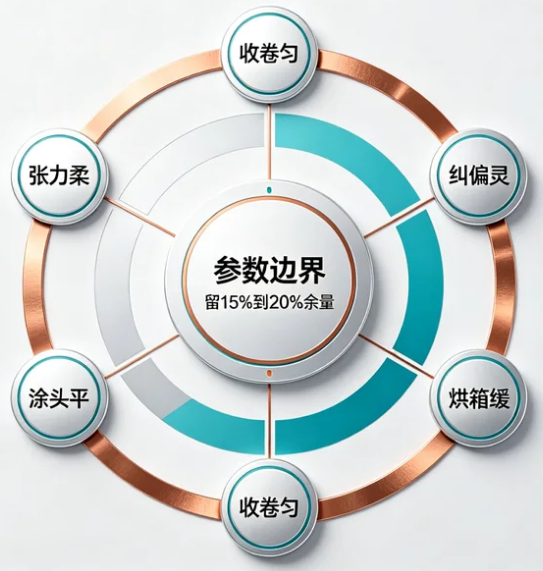
2.张力柔张力控制的目标不是越大越稳,是稳定、分区合理、与材料模量和厚度匹配。 涂布机的张力分区包括放卷区、涂布区、烘箱区和收卷区。 涂布区张力要求最稳定,因为张力波动直接导致涂布面密度波动。 这个区段用闭环PID控制,摆杆位置作为反馈信号。 操作工能做的: 涂布区摆杆如果频繁上下大幅摆动,说明P值偏大。 摆杆位置缓慢漂移不回来,说明I值偏小。 把这两个现象报给工艺员,比说张力不稳有用得多。 3.纠偏灵超薄箔材走带跑偏,不会慢慢偏,是突然偏。 纠偏系统响应慢了半拍,箔材边缘就已经蹭到导辊端面,轻则起皱,重则撕裂。 当前主流纠偏系统的精度可以控制在±0.1毫米,响应速度达到5毫秒级别。 这个速度听起来很快,但如果传感器安装位置离纠偏执行机构太远,信号传输加上机械响应的时间会吃掉这个优势。 传感器安装有个原则:尽量靠近纠偏执行机构,缩短反馈路径。 超声波传感器适合铝箔和铜箔这类金属箔材,不受表面反光影响。 光电传感器在铜箔表面可能受氧化层干扰。 口诀落地动作: 停机时检查传感器探头有没有被浆料飞溅污染。探头脏了,检测到的边缘位置会漂移,纠偏系统会带着箔材往错误方向跑。 4.涂头平涂布方式不同,断带风险点不一样。 狭缝挤压涂布采用封闭式供料系统,浆料在模头腔体内流动,通过狭缝挤出到箔材表面。 这种方式对张力波动最敏感,张力一变化,箔材与模头唇口的间隙就变了,涂层厚度跟着变。 如果间隙小到箔材贴住模头,局部拉扯力会骤增。 微凹涂布通过凹版辊转移浆料,对张力的敏感度相对低一些,但凹版辊与背辊之间的压力如果偏大,薄箔在辊隙处容易产生微裂纹。 这些裂纹在后续张力波动中就是断带的起点。 5.烘箱缓烘箱是超薄箔材断带的高发区,因为这里同时有温度和张力两个变量。 铜箔的热膨胀系数约为17ppm/℃,温度每升高1℃,箔材伸长约0.0017%。 烘箱温度通常在80到140℃之间,箔材在烘箱内的热伸长不可忽略。 如果烘箱张力不做温度补偿,箔材受热伸长后实际张力下降,出烘箱冷却收缩时张力又回升,一松一紧之间,薄箔容易疲劳断裂。 烘箱张力控制通常采用前馈补偿方式,根据烘箱温度调整张力设定值。 温度越高,张力设定值适当降低。 烘箱各段的张力应该随干燥进程逐步降低,为涂层预留应力释放空间。 口诀落地动作: 观察烘箱出口的箔面。如果箔面有明显的纵向条纹或边缘波浪,说明烘箱段张力偏大。 如果箔面有横向松弛纹,说明张力偏小。 6.收卷匀收卷是断带的最后一道窗口,也是最容易被忽视的。 收卷过程中,卷径从100mm左右增大到400mm甚至更大。 如果收卷张力不随卷径变化,外层箔材对里层的压力会不断累积,里层被压出褶皱,外层张力越来越大,最终在某一个临界点断裂。 锥度张力控制是标准做法。 锥度系数通常取0.8到0.9,即收卷张力随卷径增大按比例递减。 压辊压力也需要配合。 压辊的作用是把箔材压紧在卷芯上,排出层间空气。 压力太小,卷松、窜卷;压力太大会在箔面留下压痕甚至压裂。 操作工动作: 收卷完成后,手按卷面。 如果按下去有明显弹性回弹,说明卷太松,下次收卷张力可以适当提高或锥度系数调小。 如果按下去硬邦邦没有回弹,说明卷太紧,收卷张力偏大。 三、数据窗口怎么建:小批量对比试验参数边界不是拍脑袋定的,是试出来的。 第一步:建记录表。 每次涂布记录以下参数,放卷张力设定值、涂布区张力、烘箱各段温度、收卷张力锥度系数、涂布速度、纠偏系统报警次数。 断带发生时,记录断带位置和断口形貌。 第二步:做变量对比。 固定其他参数,只调整放卷张力,从当前值上下各浮动10%,跑短卷对比。 观察箔材走带稳定性和断带频率的变化。 第三步:找窗口边界。 逐步逼近上下限,记录出现起皱或断带的临界值。 窗口边界就是参数的物理极限。 第四步:留安全余量。 实际操作参数不能贴着窗口边界跑,至少留15%到20%的余量。 收尾薄箔不断带,靠的不是手快,是把放卷、张力、纠偏、涂布、干燥、收卷关进参数边界。 省下的不是一卷箔,是整线良率和交期。 点个关注,涂布现场那些事儿,咱们一篇一篇拆明白。 觉得有用就点个赞,让更多同行看到。 阅读原文:点击这里 点晴模切ERP更多信息:https://moqie.clicksun.cn,联系电话:4001861886 该文章在 2026/10/30 18:00:17 编辑过 |
关键字查询
相关文章
正在查询... 
|


 400 186 1886